
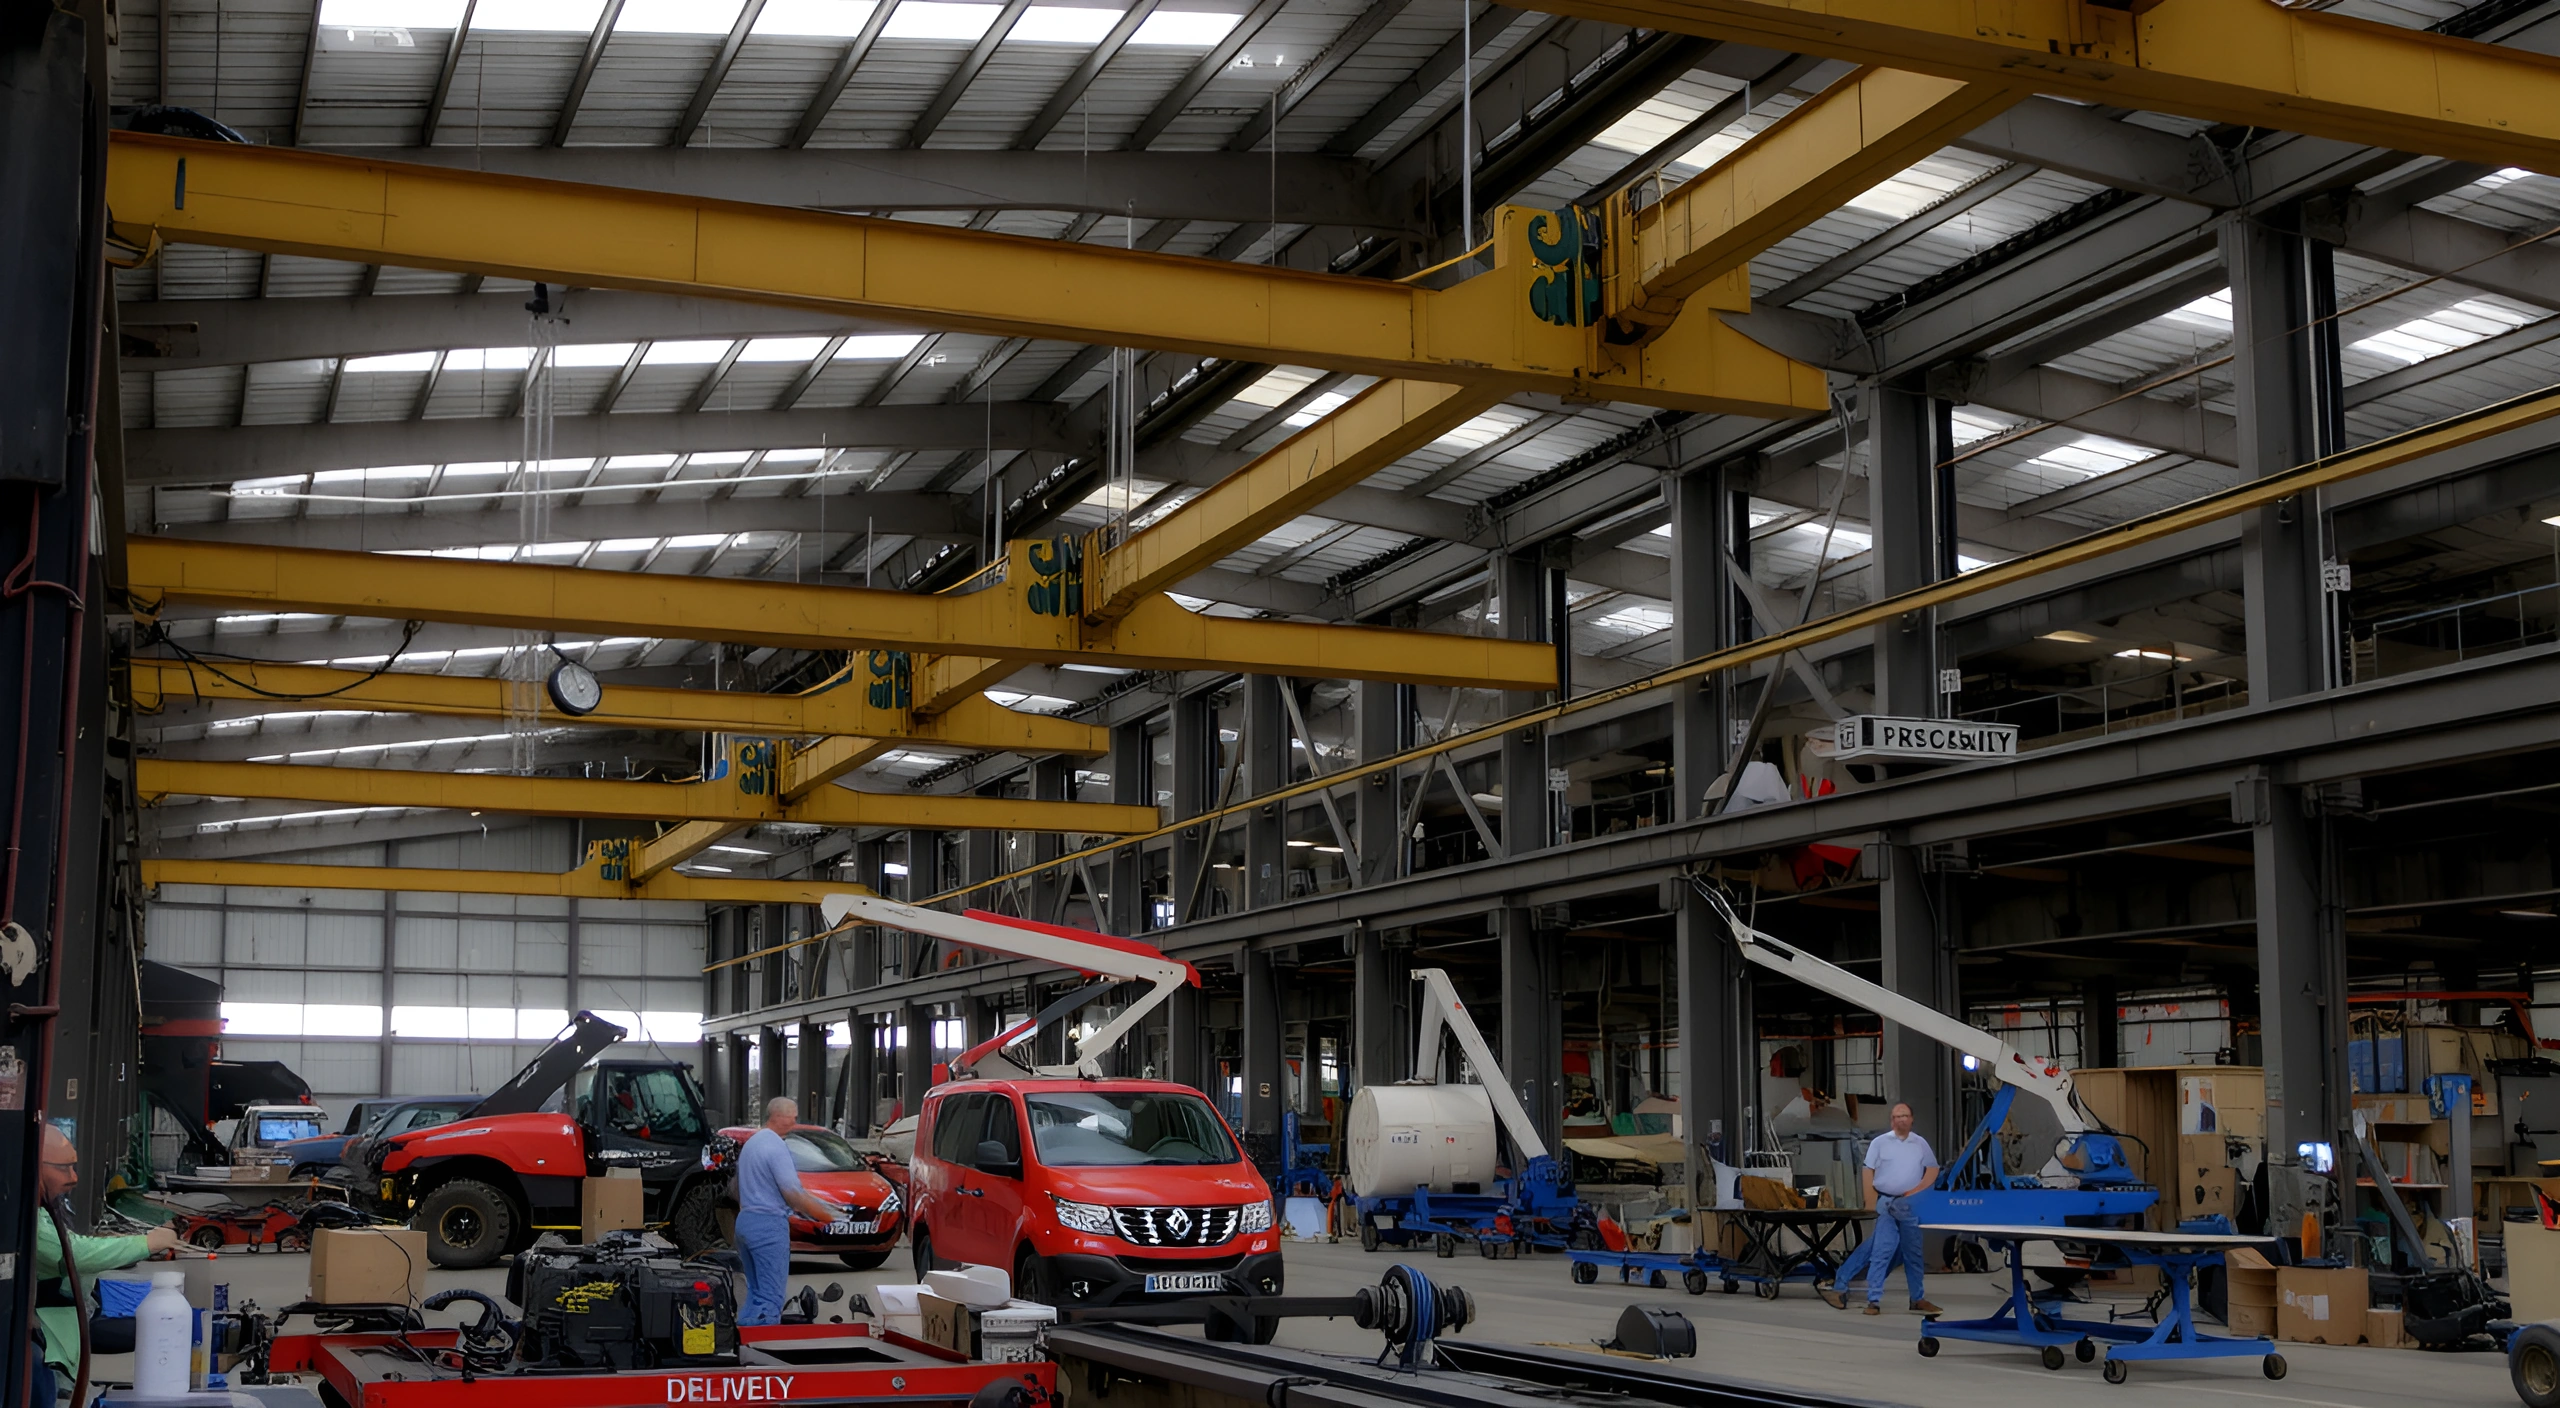
Организация производства металлоконструкций и металлообработки
Производство металлоконструкций и металлообработки включает последовательное превращение заготовок в готовые элементы, пригодные к монтажу на строительных площадках и инфраструктурных объектах. Технологический цикл начинается с подготовки чертежей и спецификаций, затем следует резка и сварка основных узлов, сборка, контроль геометрии и финальная доводка. В производственных цепочках применяются стали конструкционных марок, рассчитанных по прочности и пластичности под нагрузку.
Организация производства опирается на четкую регламентацию процессов, автоматизацию участков и квалифицированный персонал. Важной частью становится обеспечение материалов и допусков: подобрать металл нужной марки, обеспечить толщину и форму, выполнить резку с заданной точностью и применить сварку в соответствии с технологическими режимами Контейнер сборно — разборный. Это позволяет обеспечить повторяемость элементов и облегчает монтаж.
Точность на стадии резки и сварки определяет прочность узлов и безопасность монтажа.
Этапы технологического цикла изделий
- Подготовка технической документации и спецификаций, выбор марок стали и параметров элементов.
- Резка материалов: лазерная или плазменная резка, раскрой по чертежам и заготовке к подсборке.
- Сварка и сборка узлов: автоматическая и частично ручная сварка, сварные швы проходят контроль.
- Контроль геометрии и размеров: измерения, проверка параллельности и углов, фиксация отклонений.
- Доводка и обработка: механическая обработка кромок, торцовка, чистовая фрезеровка и шлифовка.
- Сборка узлов и подсистем: проверка совместимости элементов, компоновка для монтажа.
- Упаковка и маркировка, оформление сопроводительной документации и передача заказчику.
Основные требования к материалам и допускам
- Материалы: сталь конструкционная соответствующих марок, прокат профилей и комплектующих элементов.
- Толщина и геометрия: диапазон толщины исходит из проекта; допуски по линейным размерам зависят от длины компонента и метода обработки.
- Контроль качества: каждый этап сопровождается визуальным и размерным контролем, применяются неразрушающие методы при необходимости.
- Сварка и обработка: регламентированы режимы сварки, проверки качества швов, требования к очищению и защите от коррозии.
- Сертификация: применяются соответствующие нормы и тесты, подтверждающие соответствие материалов и изделий установленным требованиям.
| Параметр | Значение |
|---|---|
| Материалы | Сталь конструкционная S235/S355, прокат, уголки, балки |
| Допуски | Линейные ±2 мм до 4 м, ±4 мм до 8 м; углы ±1° |
| Контроль | визуальный, размерный, ультразвуковой и магнитно-порошковый тест |
| Технологии резки | лазерная резка, плазменная резка, гибка |
Доставка и логистика с использованием собственного автопарка
Доставка изделий выполняется собственным автопарком, что обеспечивает прозрачность маршрутов, соблюдение графиков и сопровождение документов на каждом этапе. Погрузочно-разгрузочные работы выполняются силами собственного персонала; техника подбирается под габариты и вес изделий, что снижает риск повреждений и задержек.
Логистическая система планируется с учетом особенностей объектов монтажа, доступности подъездных путей и условий погрузки. В крупных проектах применяются единицы техники различной нагрузочной способности, что позволяет работать с элементами длиной от нескольких метров до многотонных сборок и поддерживать требуемый темп поставок.
Планирование маршрутов, графиков и доступности площадок
- Анализ маршрутов движения по топологии объекта и прилегающим зонам, выбор оптимального варианта.
- Разработка графика погрузки и отгрузки с учетом доступности площадки и ограничений по времени.
- Оценка условий площадки: грузоподъемность рам, возможность маневрирования и наличие подъездных световых условий.
- Резервирование запасов и альтернативных маршрутов на случай непредвиденных изменений.
Монтажные окна и связь с производством
Согласование монтажных окон требует тесной координации с производством: временные интервалы подрезки, подготовки, сборки и отправки должны соответствовать календарю монтажа на объекте. Привязка графиков к реальным условиям площадки позволяет минимизировать простои и снизить риск задержек.
Управление сроками и рисками поставок
Прогнозирование сроков и резервирование времени
- Определение базового календарного окна поставки на каждый элемент проекта, учет буферов времени.
- Прогнозирование задержек по причинам, таким как погодные условия, перебои со снабжением и непредвиденные отклонения в производстве.
- Разработка плана реагирования: альтернативные маршруты, запасные поставщики и ускоренная обработка документов.
Контроль качества, документация и мониторинг исполнения
Контроль качества охватывает приемку материалов, контроль сварных швов и геометрии изделий, а также фиксацию в документации по результатам испытаний и сертификации. Мониторинг исполнения охватывает отслеживание статусов изготовления, погрузки, отгрузки и монтажа на объекте, что позволяет своевременно реагировать на сбои и корректировать расписания.